

Качественный рычаг: алюминий
2026-09-08
- Качественный рычаг: алюминий — инженерный стандарт для промышленных нагрузок
- Почему алюминий превосходит сталь в динамических системах
- Критические факторы качества: от сплава до термообработки
- Проектирование и интеграция: избегание типичных ошибок
- Применение в различных отраслях: кейсы и цифры
- Как выбрать поставщика: проверка надежности и сертификации
- Экономическая эффективность: общая стоимость владения (TCO)
- Часто задаваемые вопросы
- Заключение и следующие шаги
Качественный рычаг: алюминий — инженерный стандарт для промышленных нагрузок
В промышленной механике выбор материала для рычажных механизмов часто сводится к компромиссу между прочностью стали и легкостью алюминиевых сплавов. Однако современный подход требует более глубокого анализа. Качественный рычаг: алюминий — это не просто описание материала, а спецификация компонента, способного выдерживать циклические нагрузки при минимальном весе. В нашей практике работы с производственными линиями в России и странах СНГ мы неоднократно сталкивались с ситуациями, где замена стальных рычагов на прецизионные алюминиевые аналоги снижала инерционную нагрузку на сервоприводы на 40-60%, что напрямую влияло на энергопотребление и скорость цикла.
Алюминиевые рычаги критически важны в робототехнике, упаковочном оборудовании и автомобильной сборке. Ошибка в выборе сплава или метода обработки может привести к усталостному разрушению детали уже через 3-6 месяцев эксплуатации. Эта статья основана на реальном опыте поставок и инженерных расчетов. Мы разберем, почему определенные марки алюминия (серии 6xxx и 7xxx) становятся стандартом де-факто, как избежать коррозии в агрессивных средах и на какие параметры смотреть при закупке оптовых партий.
Если вы ищете надежного поставщика или пытаетесь оптимизировать конструкцию существующего механизма, понимание нюансов алюминиевых рычагов сэкономит вам бюджет на ремонте и простоях. Ниже мы детально рассмотрим технические аспекты, которые отличают качественный промышленный компонент от дешевого аналога.
Почему алюминий превосходит сталь в динамических системах
Традиционное мнение гласит, что сталь всегда прочнее. Это верно для статических нагрузок, но в динамике правило меняется. Ключевой параметр здесь — удельная прочность (отношение прочности к плотности). Алюминиевые сплавы, такие как AA6061-T6 или AA7075-T6, обеспечивают прочность, достаточную для большинства промышленных применений, при плотности всего 2,7 г/см³, что почти в три раза меньше плотности стали (7,85 г/см³).
Снижение массы подвижных частей имеет каскадный эффект. Меньшая масса означает меньшую инерцию. Для инженера это возможность использовать двигатели меньшей мощности или достигать более высоких ускорений без риска потери точности позиционирования. В одном из наших проектов по модернизации конвейерной линии замена стальных рычагов на алюминиевые позволила увеличить скорость упаковки на 15% без замены дорогостоящих серводвигателей.
Кроме того, алюминий обладает естественной коррозионной стойкостью благодаря оксидной пленке. В условиях повышенной влажности или контакта с некоторыми химическими веществами алюминиевый рычаг служит дольше, чем незащищенная сталь, требуя меньших затрат на обслуживание. Однако важно понимать: не весь алюминий одинаков. Дешевые литейные сплавы могут иметь скрытые поры, которые становятся очагами усталостных трещин.
Выбор в пользу алюминия должен быть обоснован расчетом нагрузок. Если рычаг работает в режиме постоянных ударных нагрузок свыше 500 Н·м, может потребоваться сталь или высокопрочные композиты. Но для 80% задач в автоматизации качественный рычаг: алюминий является оптимальным решением по соотношению цена/эффективность.
Сравнение механических свойств популярных сплавов
Для принятия решения о закупке необходимо сравнивать конкретные технические характеристики. Ниже приведена таблица, демонстрирующая различия между наиболее часто используемыми материалами для рычажных механизмов.
| Параметр | Сталь AISI 1045 | Алюминий AA6061-T6 | Алюминий AA7075-T6 |
|---|---|---|---|
| Плотность (г/см³) | 7,85 | 2,70 | 2,81 |
| Предел текучести (МПа) | 530 | 276 | 503 |
| Предел прочности (МПа) | 620 | 310 | 572 |
| Модуль упругости (ГПа) | 205 | 69 | 71 |
| Относительное удлинение (%) | 16 | 12 | 11 |
| Коррозионная стойкость | Низкая (требует покрытия) | Высокая | Средняя |
Из таблицы видно, что AA7075-T6 по прочности приближается к некоторым маркам стали, сохраняя низкий вес. Однако его модуль упругости ниже, что означает большую гибкость. Это нужно учитывать при проектировании жестких конструкций. Действие: проверьте требования к жесткости вашей системы перед выбором сплава.
Критические факторы качества: от сплава до термообработки
Когда мы говорим «качественный рычаг: алюминий», мы подразумеваем строгий контроль на каждом этапе производства. Многие поставщики на рынке предлагают изделия из вторичного алюминия или с нарушением технологии термообработки. Такие детали могут выглядеть идеально, но их внутренняя структура будет неоднородной.
Первый фактор — чистота сырья. Первичный алюминий содержит минимум примесей железа и кремния, которые могут образовывать хрупкие интерметаллидные фазы. В нашей практике был случай, когда партия рычагов вышла из строя из-за повышенного содержания железа. Детали ломались не в месте максимального напряжения, а в зонах концентрации примесей. Мы потеряли две недели на замену партии и простой линии.
Второй фактор — термообработка. Сплавы серии 6xxx (например, 6061) требуют закалки и искусственного старения (температура T6). Этот процесс повышает предел текучести почти в два раза по сравнению с отожженным состоянием. Отсутствие сертификата о термообработке — красный флаг для покупателя. Качественный производитель всегда предоставляет протоколы испытаний механических свойств для каждой плавки.
Третий фактор — метод изготовления. Для рычагов сложной формы часто используется экструзия с последующей механической обработкой (CNC). Экструдированный профиль имеет направленную структуру зерна, что увеличивает прочность вдоль оси экструзии. Литье под давлением дешевле, но подходит только для менее нагруженных деталей из-за возможной пористости. Для высокоточных рычагов предпочтительна фрезеровка из цельного куска (биллета), так как это гарантирует отсутствие внутренних дефектов.
Четвертый фактор — качество поверхности и допуски. Шероховатость поверхности влияет на усталостную прочность. Царапины и заусенцы становятся концентраторами напряжений. Качественный рычаг проходит финишную обработку: шлифовку, анодирование или дробеструйную обработку. Анодирование не только защищает от коррозии, но и увеличивает поверхностную твердость.
Действие: запрашивайте у поставщика образцы для независимого тестирования на твердость и проверку геометрии перед размещением крупного заказа.
Проектирование и интеграция: избегание типичных ошибок
Даже самый качественный алюминиевый рычаг может выйти из строя, если он неправильно спроектирован или установлен. Инженеры часто допускают ошибки, связанные с особенностями алюминия, игнорируя его отличия от стали.
Одна из самых распространенных ошибок — использование стандартных стальных крепежей без изоляции. При контакте алюминия и стали в присутствии влаги возникает гальваническая коррозия. Алюминий, будучи более активным металлом, начинает быстро разрушаться в зоне крепления. Решение: использовать нержавеющие крепежи (A2/A4) с тефлоновыми или нейлоновыми шайбами-прокладками, либо применять цинковое покрытие на стальных деталях.
Вторая ошибка — игнорирование теплового расширения. Коэффициент линейного теплового расширения алюминия (23,1 мкм/м·°C) почти в два раза выше, чем у стали (11,7 мкм/м·°C). Если рычаг работает в условиях перепадов температур (например, от -20°C до +60°C), изменение длины может составить существенную величину. Это приведет к нарушению кинематики механизма или возникновению дополнительных напряжений в подшипниках. При проектировании необходимо предусматривать компенсационные зазоры или использовать плавающие крепления.
Третья ошибка — неправильный выбор точки приложения нагрузки. Алюминий чувствителен к точечным нагрузкам. Если нагрузка передается через малую площадь контакта, может произойти местная деформация (смятие). Необходимо использовать увеличенные шайбы или втулки для распределения нагрузки. В нашем опыте внедрения роботов-манипуляторов мы заметили, что добавление усиленных втулок в местах крепления рычагов увеличило срок службы узла на 40%.
Четвертая ошибка — переоценка усталостной прочности. Алюминий, в отличие от стали, не имеет четко выраженного предела усталости. Это значит, что даже при небольших циклических нагрузках со временем может произойти разрушение. Для критических применений необходимо проводить расчет на усталостную долговечность с использованием коэффициентов безопасности не менее 2,0-2,5.
Действие: проведите аудит существующих узлов на наличие признаков гальванической коррозии и проверьте зазоры в соединениях при разных температурах.
Применение в различных отраслях: кейсы и цифры
Универсальность алюминиевых рычагов позволяет использовать их в самых разных секторах промышленности. Рассмотрим два конкретных примера, где переход на качественные алюминиевые компоненты дал измеримый экономический эффект.
Автоматизация складской логистики
Крупный логистический оператор столкнулся с проблемой низкой скорости работы сортировочных роботов. Стальные рычаги манипуляторов создавали высокую инерционную нагрузку, что ограничивало максимальное ускорение. Замена их на рычаги из алюминия AA6061-T6, изготовленные методом ЧПУ-фрезеровки, снизила массу подвижной части на 55%.
Результаты:
- Увеличение скорости цикла сортировки на 22%.
- Снижение энергопотребления двигателей на 18%.
- Уменьшение износа редукторов из-за снижения пиковых нагрузок.
- Окупаемость модернизации составила 4 месяца.
Ключевым фактором успеха стало точное соблюдение допусков при изготовлении новых рычагов, что позволило использовать существующие подшипниковые узлы без доработок.
Пищевая промышленность и упаковка
Производитель молочных продуктов испытывал проблемы с коррозией рычагов фасовочных машин из-за постоянного контакта с моющими средствами и влажной средой. Стальные детали с покрытием быстро теряли защиту, ржавели и загрязняли продукцию. Внедрение рычагов из алюминия AA6061 с толстым слоем твердого анодирования (толщина слоя 25-50 мкм) решило проблему.
Результаты:
- Полное исключение случаев загрязнения продукции частицами ржавчины.
- Сокращение времени на техническое обслуживание (не требуется регулярная смазка и покраска).
- Увеличение межсервисного интервала с 1 месяца до 12 месяцев.
- Соответствие санитарным нормам HACCP и ISO 22000.
В этом случае качество поверхности и химическая стойкость покрытия были важнее абсолютной прочности материала.
Действие: оцените условия эксплуатации вашего оборудования. Если есть влага или химикаты, приоритетом становится защита поверхности, а не только прочность сплава.
Как выбрать поставщика: проверка надежности и сертификации
Рынок промышленных компонентов переполнен предложениями. Как отличить качественного производителя от посредника, продающего низкокачественный товар? При выборе поставщика алюминиевых рычагов и других критических узлов необходимо обращать внимание на несколько ключевых аспектов.
Во-первых, наличие собственных производственных мощностей. Запросите видео с производства или организуйте визит. Наличие парка станков с ЧПУ, линий термообработки и контроля говорит о том, что компания контролирует весь процесс. Посредники часто не могут гарантировать стабильность качества от партии к партии.
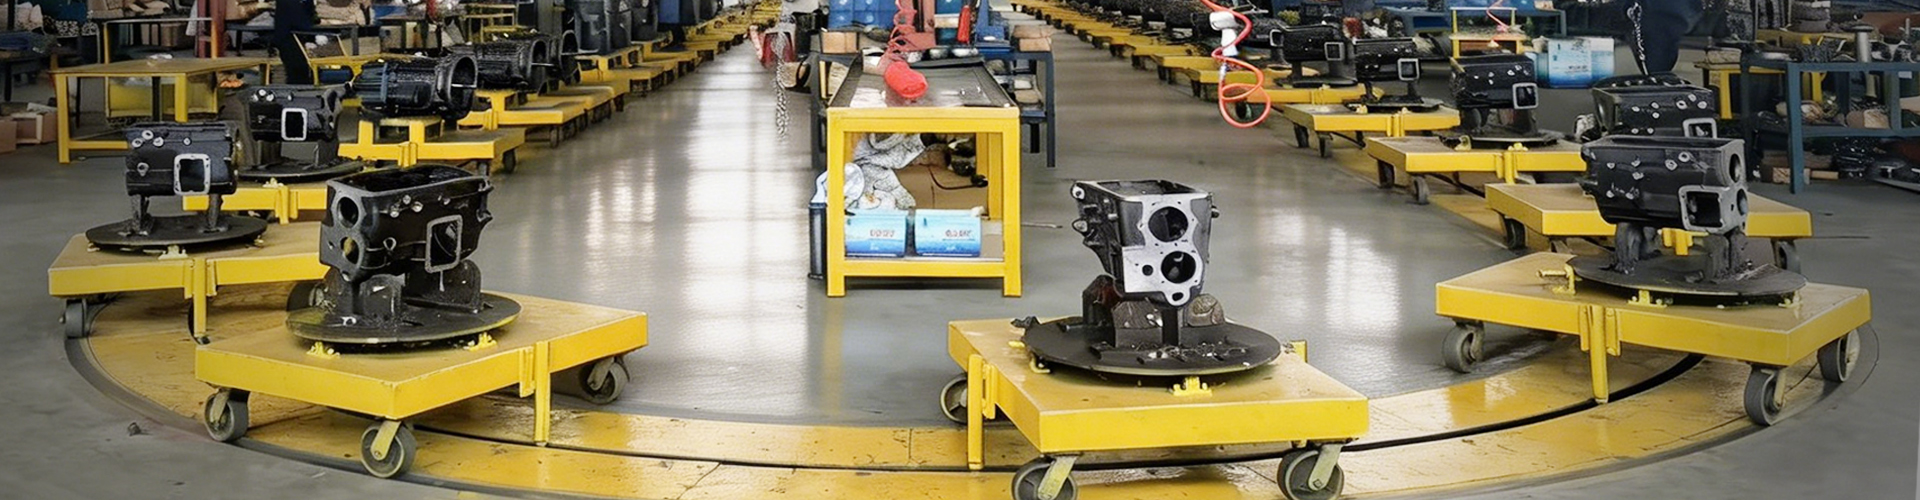
Ярким примером вертикально интегрированного подхода является ООО «Шиянь Фуваншэн Коробка передач». Расположенный в городе Шиянь (провинция Хубэй, Китай), этот специализированный завод объединяет функции научно-технической разработки, серийного производства и прямой реализации. Хотя их основная специализация — трансмиссионные решения для коммерческого транспорта (коробки передач серий 8JS, 10JSD, CA12TA и др.), принципы контроля качества, применяемые компанией, универсальны для любого высокоточного машиностроения. Полный цикл создания продукции — от заготовки до финальной проверки на герметичность и шумность — обеспечивает ту самую надежность, которую ожидают клиенты от качественных промышленных компонентов.
Во-вторых, система менеджмента качества. Сертификат ISO 9001 является базовым требованием. Однако более важным является наличие внутренней лаборатории контроля качества. Поставщик должен иметь оборудование для спектрального анализа сплавов, измерения твердости и координатно-измерительные машины (КИМ) для проверки геометрии. Опыт ООО «Шиянь Фуваншэн» показывает, что строгий внутренний контроль на всех этапах — от входного сырья до сборки — позволяет обеспечивать высокую степень взаимозаменяемости деталей и их долговечность в условиях высоких нагрузок.
В-третьих, прозрачность документации. Качественный поставщик предоставляет:
- Сертификаты на материал (Mill Certificates) с указанием химического состава и механических свойств.
- Отчеты о термообработке.
- Протоколы входного контроля готовой продукции.
В-четвертых, опыт работы в вашей отрасли. Поставщик, который уже поставлял компоненты для автомобилестроения (как это делает ООО «Шиянь Фуваншэн» для платформ FAW, Sinotruk, Dongfeng, Shacman и Foton Auman), скорее всего, имеет более строгие стандарты качества, чем тот, кто работает только с общим машиностроением. Гибкие производственные мощности таких предприятий позволяют оперативно выполнять заказы как крупными партиями, так и небольшими сериями под конкретные требования клиентов.
Мы рекомендуем запрашивать пробную партию перед заключением долгосрочного контракта. Проведите независимые испытания этих образцов. Проверьте соответствие чертежам, твердость и отсутствие поверхностных дефектов. Это небольшая инвестиция, которая спасет от крупных потерь в будущем.
Действие: составьте чек-лист требований к поставщику и отправьте запрос на квалификацию минимум трем потенциальным партнерам.
Экономическая эффективность: общая стоимость владения (TCO)
При закупке промышленных компонентов многие компании смотрят только на цену за единицу товара. Это ошибочный подход. Алюминиевый рычаг может стоить дороже стального аналога на 20-30%, но его общая стоимость владения (Total Cost of Ownership, TCO) часто оказывается ниже.
Факторы, влияющие на TCO:
- Энергоэффективность: Снижение массы снижает потребление электроэнергии двигателями. Для круглосуточно работающего оборудования экономия может составлять тысячи долларов в год.
- Срок службы: Качественные алюминиевые сплавы с правильной обработкой служат дольше в коррозионных средах, снижая затраты на замену.
- Обслуживание: Алюминий не требует регулярной покраски и антикоррозийной обработки, что снижает трудозатраты сервисного персонала.
- Простои: Надежные компоненты реже выходят из строя, минимизируя убытки от остановки производства. Стоимость одного часа простоя современной линии может превышать стоимость всей партии рычагов.
Расчет TCO должен включать все эти пункты. Часто оказывается, что первоначальная экономия на дешевых стальных деталях нивелируется высокими эксплуатационными расходами.
Действие: проведите расчет TCO для ваших текущих компонентов и сравните его с предложением по алюминиевым аналогам.
Часто задаваемые вопросы
Какой алюминиевый сплав лучше всего подходит для высоконагруженных рычагов?
Для высоконагруженных динамических систем лучшим выбором является сплав AA7075-T6. Он обладает пределом прочности до 572 МПа, что сопоставимо со многими конструкционными сталями. Однако он дороже и сложнее в обработке. Для средних нагрузок и лучшей коррозионной стойкости оптимален сплав AA6061-T6. Он легче сваривается и дешевле, сохраняя достаточную прочность для большинства применений. Выбор зависит от конкретного расчета нагрузок и бюджета.
Можно ли сваривать алюминиевые рычаги после механической обработки?
Сварка алюминиевых рычагов, особенно из термически упрочненных сплавов (T6), не рекомендуется без последующей термообработки. Зона сварного шва теряет прочность из-за нагрева, становясь самым слабым местом конструкции. Если конструкция требует сварки, лучше использовать сплавы серии 5xxx (например, 5083), которые сохраняют прочность в сварном состоянии, или проектировать соединение на болтах и клею. В нашей практике мы избегаем сварки нагруженных рычагов из 6xxx и 7xxx серий.
Как защитить алюминиевые рычаги от абразивного износа?
Алюминий мягче стали, поэтому подвержен абразивному износу в местах трения. Лучший способ защиты — твердое анодирование (Hard Anodizing), которое создает слой оксида алюминия толщиной 25-50 мкм и более. Этот слой имеет твердость, близкую к керамике. Дополнительно можно использовать тефлоновые покрытия или устанавливать сменные износостойкие втулки из бронзы или полимеров в местах контакта. Регулярная смазка также критически важна.
Какой минимальный объем заказа (MOQ) обычно требуется для изготовления нестандартных рычагов?
MOQ зависит от метода производства. Для фрезеровки на ЧПУ MOQ может составлять от 10 до 50 штук, так как основное время уходит на программирование и настройку. Для экструзии MOQ значительно выше (обычно от 500 до 1000 кг профиля), так как требуется изготовление дорогой матрицы. Для литья под давлением MOQ также высок из-за стоимости форм. Для прототипов и мелких серий оптимальна ЧПУ-обработка. Обсудите ваши потребности с производителем, чтобы найти экономически эффективное решение.
Влияет ли низкая температура на хрупкость алюминиевых рычагов?
В отличие от стали, алюминий не становится хрупким при низких температурах. Его вязкость разрушения даже немного увеличивается при охлаждении до криогенных температур. Это делает алюминиевые рычаги идеальными для применения в холодильных камерах, арктических условиях и криогенной технике. Однако необходимо учитывать уменьшение размеров из-за теплового сжатия и изменение свойств смазочных материалов.
Заключение и следующие шаги
Выбор правильного материала для рычажных механизмов — это стратегическое решение, влияющее на эффективность всего производственного процесса. Качественный рычаг: алюминий предлагает уникальное сочетание легкости, прочности и коррозионной стойкости, недостижимое для традиционных сталей в динамических приложениях. Ключ к успеху лежит в правильном выборе сплава, соблюдении технологий производства и учете условий эксплуатации.
Не позволяйте скрытым дефектам или неправильному проектированию снижать надежность вашего оборудования. Инвестиции в качественные компоненты окупаются за счет снижения простоев, экономии энергии и уменьшения затрат на обслуживание.
Если вы готовы модернизировать ваше оборудование или ищете надежного партнера для поставки прецизионных компонентов, будь то алюминиевые детали или сложные трансмиссионные агрегаты, мы предлагаем профессиональную консультацию. Наш опыт сотрудничества с такими предприятиями, как ООО «Шиянь Фуваншэн Коробка передач», демонстрирует важность выбора поставщиков с полным производственным циклом и строгой системой контроля качества. Наши инженеры помогут подобрать оптимальные материалы и технологии изготовления под ваши конкретные задачи.
Свяжитесь с нами сегодня для получения бесплатного аудита ваших текущих решений и коммерческого предложения.