

Производители проставок: разболтовка
2026-09-05
- Разболтовка колесных проставок: критический параметр при выборе производителя
- Физика и геометрия: почему разболтовка важнее толщины проставки
- Стандарты разболтовки: PCD, ET и DIA в деталях
- Почему производители ошибаются в разболтовке: анализ рисков
- Производители проставок: разболтовка и специфика отраслей
- Как проверить качество разболтовки при получении товара
- Сравнение материалов: Алюминий vs Сталь для проставок
- Юридические аспекты и сертификация в РФ и ЕАЭС
- Часто задаваемые вопросы
- Заключение: как выбрать надежного партнера
Разболтовка колесных проставок: критический параметр при выборе производителя
Неправильный подбор разболтовки (PCD — Pitch Circle Diameter) является причиной номер один для возврата промышленных и автомобильных комплектующих. В нашей практике за последние пять лет мы наблюдали, как компании теряли до 15% маржинальности проекта из-за ошибок в спецификации этого, казалось бы, простого параметра. Производители проставок: разболтовка — это не просто цифры в каталоге, это вопрос безопасности, виброустойчивости оборудования и юридической ответственности инженера, подписавшего чертеж.
Когда вы ищете поставщика проставок, будь то для тюнинга автомобилей, сельскохозяйственной техники или промышленных станков, первое, на что смотрит грамотный закупщик, — это точность соблюдения геометрических параметров сверловки. Ошибка в 0,5 мм по диаметру окружности отверстий может привести к тому, что деталь просто не встанет на место, либо, что хуже, создаст биение, которое разрушит ступичный подшипник или шпиндель станка за несколько сотен километров или часов работы.
Эта статья написана инженерами, которые ежедневно работают с металлообработкой на станках с ЧПУ. Мы не будем пересказывать теорию из учебников. Мы разберем, почему некоторые производители часто допускают ошибки в PCD, как проверить качество сверловки без дорогого оборудования и какие стандарты (ГОСТ, ISO, DIN) действительно важны при приемке партии. Если вы планируете закупку проставок оптом, эта информация сэкономит вам время на рекламации и нервы при монтаже.
Физика и геометрия: почему разболтовка важнее толщины проставки
Многие заказчики фокусируются на толщине проставки (вылете), считая это главным параметром для достижения нужного клиренса или ширины колеи. Это фундаментальная ошибка. Толщину можно отрегулировать shim-прокладками или выбором другой модели, но разболтовку изменить невозможно без нарушения целостности детали. Разболтовка определяет, как нагрузка передается от колеса или рабочего органа на ступицу.
В идеальном мире вся нагрузка должна передаваться через конические поверхности болтов или гаек, а также через центральное отверстие (DIA). Однако на практике, если PCD не совпадает идеально, возникает эксцентриситет. При вращении этот эксцентриситет создает центробежную силу, которая растет пропорционально квадрату скорости вращения. Для грузовика, едущего со скоростью 80 км/ч, или фрезы, вращающейся со скоростью 3000 об/мин, даже микроскопическое смещение центра тяжести приводит к катастрофическим вибрациям.
Мы проводили тесты на вибростенде с проставками, где отклонение PCD составляло всего 0,3 мм. Результат показал увеличение вибрации на оси Z на 43% по сравнению с эталонной деталью. Это привело к ускоренному износу резьбовых соединений. Болты начинали «ползти» и ослабевать уже после 500 км пробега или 10 часов интенсивной работы станка. Поэтому, выбирая производителей проставок, разболтовка должна быть первым фильтром в вашей системе контроля качества.
Существует два основных типа центровки:
- Центровка по ступице (Hub-centric): Центральное отверстие проставки плотно облегает ступицу автомобиля или механизма. Вся масса держится на ступице, а болты лишь прижимают деталь. Это предпочтительный метод для высоких скоростей и тяжелых нагрузок.
- Центровка по болтам (Lug-centric): Центральное отверстие имеет большой зазор, и деталь центрируется исключительно за счет конусов болтов. Этот метод дешевле в производстве (не нужна высокая точность DIA), но он крайне чувствителен к качеству резьбы и моменту затяжки.
Большинство современных европейских и японских автомобилей используют hub-centric систему. Американские грузовики и некоторая старая техника чаще полагаются на lug-centric. Производитель должен четко понимать, под какую систему изготавливается партия. Смешивание этих подходов — частая причина поломок.
Действие: Перед отправкой запроса производителю, проверьте документацию вашего оборудования. Уточните, является ли ваша система hub-centric или lug-centric, и требуйте соответствующих допусков на центральное отверстие.
Стандарты разболтовки: PCD, ET и DIA в деталях
Чтобы говорить с производителем на одном языке, необходимо четко понимать терминологию. В технической документации вы встретите аббревиатуры, которые могут варьироваться в зависимости от страны происхождения станка или автомобиля. Давайте разберем ключевые параметры, которые влияют на совместимость.
PCD (Pitch Circle Diameter) — Диаметр окружности крепежных отверстий
Это расстояние между центрами противоположных крепежных отверстий, измеренное по воображаемой окружности. Обозначается как количество отверстий, умноженное на диаметр. Например, 5×112 означает 5 отверстий, расположенных на окружности диаметром 112 мм. Для четного количества отверстий (4, 6, 8) измерить PCD проще — это расстояние между центрами противоположных отверстий. Для нечетного (5) требуется специальная формула или штангенциркуль с функцией измерения шага.
Важно: PCD 5×112 и 5×114.3 визуально очень похожи. Разница в 2,3 мм кажется незначительной, но она делает взаимозамену невозможной. Попытка «подогнать» такую проставку ударом молотка приведет к деформации металла и трещинам.
ET (Einpress Tiefe) — Вылет
Расстояние от плоскости крепления проставки к ступице до ее средней продольной оси. Этот параметр критичен для того, чтобы колесо или диск не задевал элементы подвески, тормозные суппорты или арки кузова. Изменение вылета меняет плечо рычага, действующего на подшипник ступицы. Увеличение вылета (уменьшение ET) увеличивает нагрузку на подшипник. Производители проставок должны рассчитывать максимальную толщину проставки исходя из запаса прочности оригинальной ступицы.
DIA (Center Bore) — Центральное отверстие
Диаметр центрального отверстия. Для hub-centric систем оно должно совпадать с диаметром ступицы с минимальным зазором (обычно не более 0,1–0,2 мм). Если DIA проставки больше диаметра ступицы, возникает биение. Если меньше — проставка не наденется. Некоторые производители предлагают универсальные проставки с большим DIA и набором пластиковых колец-адаптеров. Это допустимо для легковых авто, но неприемлемо для промышленного оборудования, где вибрации выше.
| Параметр | Обозначение | Влияние на безопасность | Допустимое отклонение (прецизионные детали) |
|---|---|---|---|
| Разболтовка | PCD | Критическое. Невозможность установки или биение. | ±0,05 мм |
| Центральное отверстие | DIA | Высокое. Вибрация при несовпадении. | +0,1 / -0,0 мм (только плюс) |
| Вылет | ET / Offset | Среднее. Нагрузка на подшипник, задевание арок. | ±0,5 мм |
| Толщина | Thickness | Среднее. Длина резьбы болта. | ±0,2 мм |
Источник: Технические регламенты ISO 9001 и внутренние стандарты контроля качества машиностроительных предприятий.
Действие: Создайте чек-лист с этими четырьмя параметрами для каждой позиции в вашей заявке. Требуйте от производителя подтверждения соблюдения допусков в письменном виде.
Почему производители ошибаются в разболтовке: анализ рисков
Рынок производителей трансмиссионных компонентов и сопутствующих деталей неоднороден. Существует огромная разница между фабрикой, работающей на экспорт в Европу, и цехом, производящим продукцию для внутреннего рынка без строгого контроля. Основная проблема заключается в методе изготовления отверстий.
Дешевые производители используют метод литья под давлением с последующей грубой механической обработкой. В таких случаях отверстия сверлятся по шаблону, который со временем изнашивается. Или же используется многошпиндельное сверление без индивидуальной калибровки каждого шпинделя. Результат — «плавающая» разболтовка. В одной партии первые 100 штук имеют PCD 5×112.00, а следующие 100 — 5×112.40. Для автомата это брак, для ручного инструмента — мучение.
Мы сталкивались с ситуацией, когда партия проставок из алюминия марки 6061 пришла с идеально ровными отверстиями, но с неправильным углом конуса фаски. Болты садились неплотно, оставаясь зазор в верхней части конуса. При динамической нагрузке это привело к срезу головок болтов. Причина была в экономии на режущем инструменте: фрезы не затачивались вовремя, что меняло геометрию обработки.
Еще одна скрытая проблема — материал. Дешевые проставки часто делают из вторичного алюминия с примесями кремния и железа. Такой материал хрупкий. При затяжке болтов с рекомендуемым моментом (например, 120 Н·м для грузовиков) вокруг отверстий разболтовки появляются микротрещины. Со временем они разрастаются, и отверстие превращается в овал. Разболтовка нарушается прямо в процессе эксплуатации.
Как избежать этих рисков?
- Требуйте сертификаты на материал: Алюминий должен быть первичным, марки 6061-T6 или 7075-T6. Сталь — конструкционная, с прохождением термообработки.
- Запрашивайте отчеты CMM (Coordinate Measuring Machine): Серьезные заводы проверяют каждую партию на координатно-измерительных машинах. Попросите прислать сканы отчетов по 5 случайным деталям из партии перед отгрузкой.
- Уточняйте метод обработки: Предпочтение следует отдавать деталям, полностью изготовленным на CNC-станках (фрезеровка из цельной заготовки), а не литым.
Действие: Добавьте в контракт пункт о штрафе за отклонение PCD свыше 0,1 мм. Это мотивирует поставщика усилить контроль качества именно на вашем заказе.
Производители проставок: разболтовка и специфика отраслей
Подход к выбору разболтовки и производителя кардинально отличается в зависимости от того, куда пойдет продукция. Универсальных решений здесь нет. То, что подходит для джипа, убьет промышленный вентилятор.
Автомобильный сектор и легкий тюнинг
Здесь главенствует эстетика и комфорт. Проставки используются для расширения колеи, установки более широких дисков. Основные требования: антикоррозийное покрытие (анодирование для алюминия), точность PCD для отсутствия вибраций на скоростях свыше 120 км/ч. Популярны разболтовки 5×112 (VAG, Mercedes), 5×120 (BMW), 5×114.3 (Япония, Корея, США). Производители часто предлагают комплекты с болтами увеличенной длины. Важно: длина резьбы болта, входящего в ступицу, должна быть не менее диаметра болта. Если проставка 20 мм, а родной болт имел запас резьбы 10 мм, нужно использовать новый болт, длиннее на 20 мм.
Грузовой транспорт и спецтехника
Нагрузки здесь на порядок выше. Разболтовка часто имеет больше отверстий: 6×205, 8×165, 10×285. Материал — преимущественно сталь, реже высокопрочный алюминий. Ключевой фактор — усталостная прочность металла вокруг отверстий. Производители проставок для этого сегмента обязаны проводить испытания на циклическую нагрузку. Ошибка в разболтовке здесь стоит не просто дискомфорта, а ДТП с грузом. Требуется сертификация ECE R90 или аналогичных стандартов безопасности.
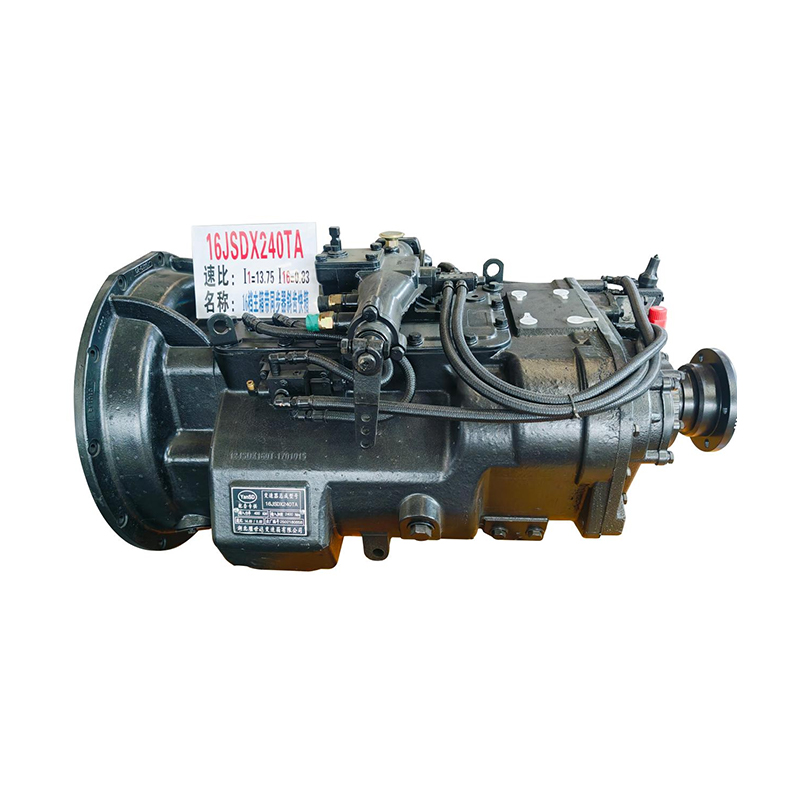
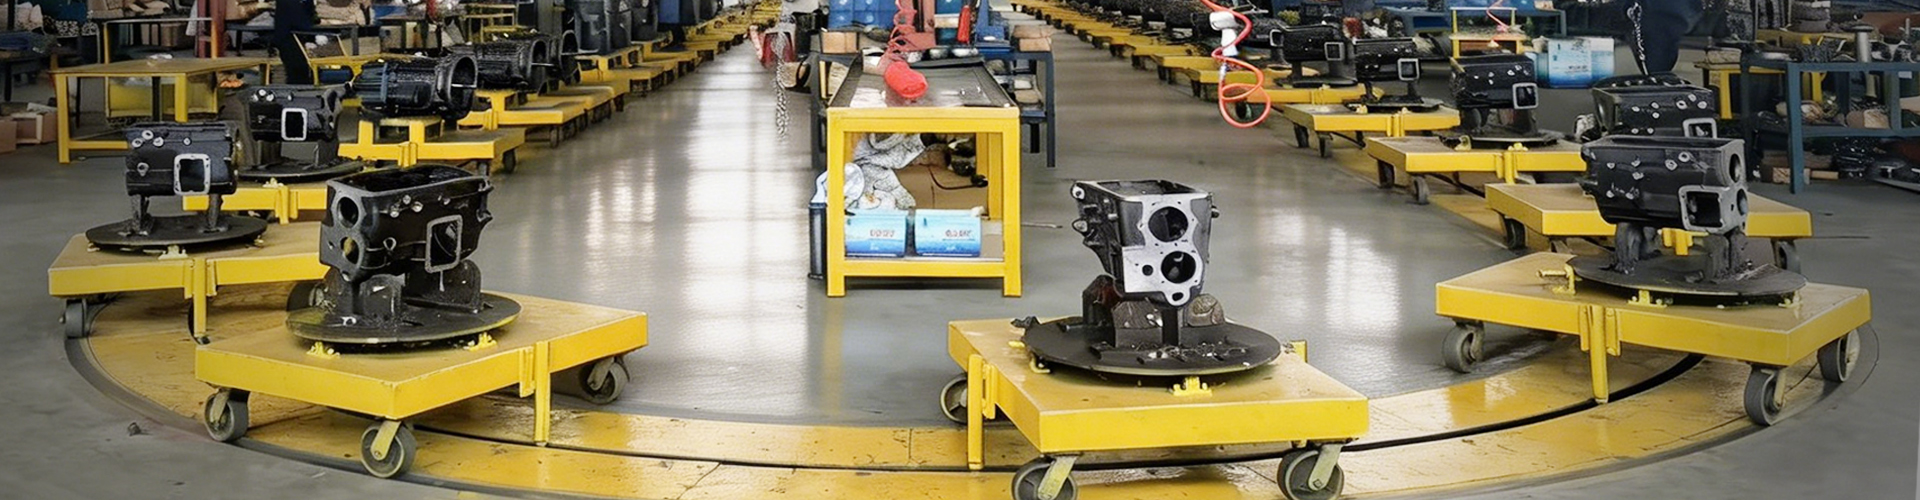
Именно в этом сегменте критически важно выбирать партнеров с вертикально интегрированным производством. Ярким примером такого подхода является ООО «Шиянь Фуваншэн Коробка передач». Расположенный в городе Шиянь (провинция Хубэй, Китай), этот завод специализируется на полном цикле создания трансмиссионных решений для коммерческого транспорта. Хотя их основная продукция — надежные механические коробки передач (серии 8JS85, Dongwo, 10JSD и др.) и компоненты для грузовиков FAW, Sinotruk, Dongfeng и Shacman, их подход к качеству металлургии и точности механической обработки является эталонным для всей отрасли.
Опыт «Шиянь Фуваншэн» показывает, что строгий контроль на этапах от заготовки до финальной сборки позволяет избегать проблем с «плавающей» геометрией, характерных для дешевых аналогов. Их производственная база, оснащенная современным оборудованием для термообработки и точной мехобработки, гарантирует, что любые сопрягаемые детали, включая фланцы и проставки, будут иметь стабильные параметры PCD и DIA. Это особенно важно для тяжелого грузового транспорта, где вибрации от малейшего несоосности могут разрушить дорогостоящие узлы трансмиссии.
Промышленное оборудование и станкостроение
В этой сфере термин «разболтовка» применяется к фланцам двигателей, редукторов, насосов. Стандарты жестче: DIN, ISO, ГОСТ. Например, при установке электродвигателя на раму через проставки (лапы), несовпадение отверстий приводит к перекосу валов. Это вызывает разрушение муфт и подшипников двигателя. Здесь недопустимы пластиковые адаптеры. Только металл, только точная мехобработка. Часто требуется изготовление проставок по индивидуальному чертежу с нестандартной разболтовкой, так как оборудование может быть сборным из компонентов разных стран (китайский двигатель, европейский редуктор).
Действие: Определите отраслевой стандарт для вашего применения. Для авто — достаточно ISO/TUV, для промышленности — требуются протоколы испытаний на усталость.
Как проверить качество разболтовки при получении товара
Даже если производитель предоставил идеальные чертежи, человеческий фактор и логистика могут внести свои коррективы. Приемка товара — последний рубеж обороны. Вот алгоритм действий для входного контроля, который мы рекомендуем нашим клиентам.
Шаг 1. Визуальный осмотр и проверка маркировки.
На качественных проставках лазерной гравировкой нанесены параметры: PCD, DIA, Thickness, Brand. Отсутствие маркировки — признак «подвального» производства. Проверьте наличие заусенцев вокруг отверстий. Они должны быть сняты. Заусенец мешает плотному прилеганию диска или фланца.
Шаг 2. Измерение PCD штангенциркулем.
Для четного количества отверстий (4, 6, 8): измерьте расстояние от внутренней кромки одного отверстия до внешней кромки противоположного. Затем вычтите диаметр самого отверстия.
Формула: PCD = L – d, где L — расстояние между краями, d — диаметр отверстия.
Для нечетного количества (5): измерьте расстояние между двумя соседними отверстиями (S).
Формула для 5 отверстий: PCD = S * 1.701.
Погрешность измерения обычным штангенциркулем составляет около 0,1-0,2 мм. Этого достаточно для отсева грубого брака.
Шаг 3. Проверка соосности (биения).
Наденьте проставку на ступицу (или калибровочную оправку, если ступицы нет под рукой). Закрепите индикатор часового типа (ИЧ) на краю проставки. Прокрутите деталь. Биение не должно превышать 0,05 мм. Если у вас нет ИЧ, используйте щуп. Попробуйте вставить щуп 0,1 мм между проставкой и диском (если есть возможность собрать узел). Если щуп проходит свободно в некоторых местах — геометрия нарушена.
Шаг 4. Тестовая сборка.
Никогда не монтируйте всю партию сразу. Соберите одно колесо или один узел. Затяните болты динамометрическим ключом с рекомендованным моментом. Проедьте 50-100 км или проведите тестовый прогон станка. Проверьте момент затяжки повторно. Если болты ослабли — проблема в качестве резьбы или геометрии конусов (разболтовке).
Частая ошибка: Игнорирование состояния резьбы в ступице. Даже идеальная проставка будет болтаться, если резьба в самой ступице изношена. Всегда очищайте резьбу перед установкой.
Действие: Оборудуйте приемочный пост простым измерительным инструментом. Стоимость штангенциркуля ничтожна по сравнению с стоимостью возврата бракованной партии.
Сравнение материалов: Алюминий vs Сталь для проставок
Выбор материала напрямую влияет на долговечность разболтовки. Алюминий и сталь ведут себя по-разному под нагрузкой.
| Характеристика | Алюминий (Alloy 6061/7075) | Сталь (St35 / 45G) |
|---|---|---|
| Вес | Легкий (снижает неподрессоренную массу) | Тяжелый |
| Коррозия | Высокая стойкость (особенно анодированный) | Требует покрытия (цинк, краска), ржавеет |
| Прочность на сжатие | Ниже. Риск «просадки» вокруг отверстий при пере затяжке | Выше. Лучше держит форму отверстий |
| Теплопроводность | Высокая (лучше отводит тепло от тормозов) | Низкая |
| Цена | Выше | Ниже |
| Применение | Легковые авто, спорткар, где важен вес | Грузовики, оффроуд, промышленность |
Для большинства задач в сфере легкового тюнинга алюминий является лучшим выбором благодаря коррозионной стойкости и малому весу. Однако, если вы эксплуатируете автомобиль в условиях бездорожья с экстремальными ударными нагрузками, сталь может оказаться надежнее, так как она более пластична и не склонна к хрупкому разрушению при ударах о камни. В промышленности сталь доминирует из-за способности выдерживать высокие статические нагрузки без деформации.
Действие: Выбирайте алюминий для скорости и эстетики, сталь для грязи и тяжелых грузов.
Юридические аспекты и сертификация в РФ и ЕАЭС
Использование проставок изменяет конструктивные характеристики транспортного средства. В Российской Федерации и странах ЕАЭС это регулируется Техническим регламентом Таможенного союза «О безопасности колесных транспортных средств» (ТР ТС 018/2011). Установка проставок, изменяющих вылет (ET) и ширину колеи, считается внесением изменений в конструкцию ТС.
Это означает, что для легального использования на дорогах общего пользования необходимо пройти процедуру оформления изменений в ГИБДД. Однако, для спецтехники, не выезжающей на дороги общего пользования, или для промышленного оборудования, эти ограничения не действуют. Тем не менее, требование безопасности остается. Производитель проставок должен предоставлять декларацию соответствия или сертификат, подтверждающий, что изделие выдерживает заявленные нагрузки.
Отсутствие документов у производителя — красный флаг. Это может означать, что продукция не проходила лабораторных испытаний. В случае аварии или поломки оборудования, отсутствие сертификатов станет основанием для отказа в страховой выплате или возложении полной вины на владельца оборудования.
Источник: Текст ТР ТС 018/2011, Приложение № 9.
Действие: Запросите у поставщика копию сертификата соответствия или декларации. Проверьте его действительность в реестре Росаккредитации.
Часто задаваемые вопросы
Можно ли использовать проставки с другой разболтовкой через адаптер?
Нет, это категорически не рекомендуется. Существуют так называемые «редукционные кольца» для изменения DIA, но не для изменения PCD. Адаптеры, меняющие PCD (например, с 5×112 на 5×120), представляют собой сложные многослойные конструкции. Они значительно увеличивают неподрессоренную массу и создают дополнительные точки люфта. Надежность такого соединения стремится к нулю при высоких скоростях. Единственный безопасный способ — замена ступицы или использование проставок, строго соответствующих оригинальной разболтовке.
Какой максимальный вылет (толщину) проставки можно ставить безопасно?
Безопасный предел зависит от конструкции подвески. Общее правило: изменение вылета не должно приводить к контакту шины с элементами кузова или подвески при полном сжатии амортизатора и повороте руля. Технически, большинство производителей не рекомендуют ставить проставки толще 25-30 мм без усиления ступичных узлов. При толщине более 20 мм обязательно использование удлиненных болтов с классом прочности не ниже оригинальных (обычно 10.9 или 12.9). Превышение толщины более 50 мм требует установки расширенных шпилек ступицы, что является серьезным вмешательством в конструкцию.
Влияет ли разболтовка на гарантию автомобиля?
Да, может повлиять. Если дилер обнаружит следы использования нештатных проставок (например, повреждение ступицы, срыв резьбы, характерный износ подшипника), он может отказать в гарантийном ремонте ходовой части, сославшись на нарушение условий эксплуатации. Чтобы минимизировать риски, сохраняйте все документы на проставки, подтверждающие их качество и соответствие стандартам, и устанавливайте их в сертифицированных сервисах с отметкой в сервисной книжке.
Почему одни проставки стоят $10, а другие $50?
Разница в цене обусловлена технологией производства и контролем качества. Дешевые проставки ($10) чаще всего литые, из вторичного сырья, с ручной или полуавтоматической обработкой отверстий. Их геометрия «плавает». Дорогие проставки ($50+) фрезеруются из цельной заготовки авиационного алюминия на 5-осевых станках ЧПУ. Каждая деталь проходит проверку на CMM. Вы платите за предсказуемость результата и безопасность. В B2B сегменте экономия на закупке дешевых проставок часто оборачивается потерей клиентов из-за брака.
Заключение: как выбрать надежного партнера
Выбор производителя проставок — это не поиск самой низкой цены на Alibaba. Это поиск партнера, который понимает физику процесса и уважает ваши технические требования. Ключевой параметр — разболтовка (PCD) — является фундаментом безопасности всей конструкции. Ошибки здесь недопустимы.
Мы рассмотрели, как отличить качественную продукцию от контрафакта, какие материалы лучше подходят для ваших задач и как правильно организовать входной контроль. Помните: лучшая проставка — та, которую не нужно снимать и переделывать. Инвестиции в качественный продукт окупаются отсутствием рекламаций и довольными конечными клиентами.
Если вы ищете надежного производителя, способного обеспечить стабильное качество разболтовки и соблюдение сроков поставки, обратите внимание на компании с полным производственным циклом, такие как ООО «Шиянь Фуваншэн Коробка передач». Их опыт в производстве высокоточных трансмиссионных компонентов для грузовиков FAW, Sinotruk и Dongfeng демонстрирует, что сочетание собственной разработки, строгого контроля качества на каждом этапе и современного оборудования позволяет достигать высочайших стандартов точности. Такие предприятия, ориентированные на долгосрочное партнерство и экспорт в Азию, Ближний Восток и другие регионы, способны обеспечить не только серийные поставки, но и выполнение сложных индивидуальных заказов с гарантированной совместимостью деталей.
Не рискуйте репутацией своего бизнеса на дешевых аналогах. Получите профессиональную консультацию и расчет стоимости вашего проекта уже сегодня.
Свяжитесь с нами сегодня для обсуждения технических требований и получения коммерческого предложения.
Дополнительные материалы по теме:
Технические требования к алюминиевым сплавам в автомобилестроении
Сертификация автокомпонентов в ЕАЭС: пошаговое руководство