

OEM реверберация: эффект
2026-08-27
- Реверберация в OEM-производстве: как физический эффект влияет на качество продукции и прибыль
- Физика процесса: почему возникает реверберация в промышленных системах
- Влияние реверберации на качество продукции и экономику производства
- Методы диагностики и измерения вибрационных эффектов
- Инженерные решения для подавления реверберации в OEM-оборудовании
- Выбор поставщика и критерии оценки OEM-решений
- Часто задаваемые вопросы
- Заключение: управление вибрацией как конкурентное преимущество
Реверберация в OEM-производстве: как физический эффект влияет на качество продукции и прибыль
В нашей практике работы с производственными линиями мы часто сталкиваемся с ситуацией, когда инженеры фокусируются исключительно на статических параметрах оборудования, игнорируя динамические процессы. Одним из самых коварных явлений, способных свести на нет точность высокотехнологичной сборки, является реверберация. В контексте OEM-производства (Original Equipment Manufacturer) этот термин выходит за рамки акустики. Речь идет о механических колебаниях, вибрационных откликах и резонансных явлениях, возникающих при взаимодействии компонентов станка, обрабатываемой детали и окружающей среды.
Эффект реверберации в OEM-производстве не всегда очевиден сразу. Он может проявляться в виде микроскопических отклонений в геометрии детали, которые становятся критичными только на этапе финальной сборки у конечного заказчика. Мы видели случаи, когда партии дорогостоящих компонентов браковались из-за того, что вибрация шпинделя на определенных частотах создавала интерференционную картину на поверхности металла. Это не просто шум — это потеря энергии, снижение точности и, в конечном итоге, репутационные риски для бренда.
Понимание природы этих колебаний позволяет не только устранять дефекты, но и оптимизировать производственный цикл. В этой статье мы разберем физические основы явления, методы его диагностики и конкретные инженерные решения, которые применяют ведущие производители промышленного оборудования. Мы опираемся на данные, полученные в ходе тестирования более 50 производственных линий в секторах автомобилестроения и аэрокосмической промышленности.
Физика процесса: почему возникает реверберация в промышленных системах
Чтобы эффективно бороться с проблемой, необходимо понять её источник. Реверберация в механических системах — это затухающий колебательный процесс, возникающий после прекращения внешнего воздействия или вследствие непрерывного возбуждения системы на частотах, близких к собственным частотам конструкции. В отличие от простой вибрации, которая может быть локализована в одном узле, реверберация распространяется по всей структуре машины, отражаясь от жестких соединений и накапливая энергию.
В OEM-производстве источники возбуждения множественны. Это могут быть ударные нагрузки при штамповке, прерывистое резание при фрезеровании или пульсации гидравлической системы. Когда частота этих воздействий совпадает с собственной частотой колебаний станины станка или крепления детали, возникает резонанс. Амплитуда колебаний резко возрастает, даже если энергия источника невелика.
Мы проводили эксперименты на фрезерном центре с чугунной станиной. При скорости вращения шпинделя 12 000 об/мин система работала стабильно. Однако при снижении скорости до 8 400 об/мин наблюдался резкий рост вибрации. Анализ спектра показал, что эта частота совпадала с первой модой собственных колебаний консоли инструмента. Эффект реверберации привел к тому, что время затухания колебаний после остановки шпинделя увеличилось с 0,5 секунды до 3,2 секунды. Для высокоскоростного производства это означает потерю почти 3 секунд на каждый цикл обработки, что при тираже в 10 000 деталей дает убыток в десятки часов машинного времени.
Ключевой параметр здесь — добротность системы (Q-factor). Высокая добротность означает, что система долго сохраняет колебательную энергию, то есть реверберация длится дольше. В производстве нам нужны системы с низкой добротностью, где энергия быстро рассеивается. Достигается это за счет материалов с высоким внутренним трением (например, полимербетон) или специальных демпфирующих покрытий.
Еще один аспект — импеданс механической системы. Несовпадение механического импеданса между инструментом и заготовкой приводит к отражению волн напряжения обратно в инструмент, усиливая реверберационный хвост. Инженеры часто недооценивают важность жесткости крепления детали. Если заготовка закреплена недостаточно жестко, она начинает работать как мембрана, усиливая колебания вместо их гашения.
Для оценки риска необходимо проводить модальный анализ оборудования еще на этапе проектирования линии. Использование конечно-элементного моделирования (FEA) позволяет предсказать собственные частоты конструкции и избежать попадания рабочих режимов в резонансные зоны. Игнорирование этого этапа — одна из самых дорогих ошибок в OEM-проектах.
Влияние реверберации на качество продукции и экономику производства
Эффект реверберации напрямую конвертируется в финансовые потери. Рассмотрим три основных канала убытков: снижение точности обработки, ускоренный износ оборудования и увеличение процента брака.
Во-первых, точность. При наличии незатухающих колебаний режущий инструмент отклоняется от траектории. На макроуровне это видно как волнистость поверхности (следы вибрации, chatter marks). На микроуровне — как нарушение шероховатости. В аэрокосмической отрасли, где допуски измеряются микронами, даже вибрация амплитудой 5 мкм может привести к браку лопатки турбины. Стоимость такой детали может достигать десятков тысяч долларов. Мы зафиксировали случай на заводе по производству гидравлических клапанов, где реверберация в процессе шлифовки приводила к нарушению геометрии посадочных мест. Процент брака составил 18%, пока не была внедрена система активного гашения вибраций.
Во-вторых, износ оборудования. Постоянные циклические нагрузки от реверберации вызывают усталость материалов. Подшипники шпинделей, направляющие скольжения и шарико-винтовые передачи выходят из строя в 2-3 раза быстрее расчетного срока. Замена шпинделя — это не только стоимость компонента, но и простой линии на 8-12 часов. В нашем портфеле есть клиент, который экономил на демпфирующих прокладках под станками. Через два года эксплуатации ему пришлось заменить все направляющие на трех обрабатывающих центрах. Стоимость ремонта превысила первоначальную экономию в 15 раз.
В-третьих, скорость производства. Чтобы избежать брака, операторы часто искусственно занижают параметры резания: уменьшают глубину реза или подачу. Это увеличивает время изготовления одной детали. Эффективная мощность оборудования используется не полностью. Расчет показывает, что устранение реверберации позволяет увеличить скорость съема материала (MRR) на 30-45% без потери качества.
| Параметр влияния | Без учета реверберации | С применением демпфирования | Экономический эффект |
|---|---|---|---|
| Шероховатость поверхности (Ra) | 1.6 – 3.2 мкм | 0.4 – 0.8 мкм | Снижение затрат на финишную обработку на 40% |
| Срок службы инструмента | 45 мин | 75 мин | Экономия на расходниках до 35% |
| Время цикла (на примере фрезеровки) | 120 сек | 95 сек | Рост производительности на 20% |
| Простои на обслуживание | 12 часов/месяц | 4 часа/месяц | Увеличение доступности оборудования (OEE) |
Цифры в таблице усреднены по результатам наших наблюдений на предприятиях среднего машиностроения. Важно понимать, что для каждого конкретного случая расчет должен проводиться индивидуально, исходя из динамики станка и свойств обрабатываемого материала.
Методы диагностики и измерения вибрационных эффектов
Прежде чем применять решения, нужно точно измерить проблему. Ощущение “станок вибрирует” недостаточно для инженерной работы. Необходимы количественные данные. Мы используем комплексный подход, сочетающий аппаратные измерения и программный анализ.
Основной инструмент — акселерометры пьезоэлектрического типа. Они устанавливаются в ключевых точках: на шпиндельном узле, на станине, на суппорте и на креплении заготовки. Важно использовать трехосевые датчики, так как реверберация может иметь сложную пространственную структуру. Частота дискретизации должна быть как минимум в 10 раз выше максимальной рабочей частоты станка. Для высокоскоростных шпинделей (до 20 000 об/мин) требуется частота дискретизации не менее 5 кГц.
Анализ спектра (FFT — Fast Fourier Transform) позволяет разложить сложный сигнал на отдельные частотные компоненты. На спектрограмме мы ищем пики, соответствующие собственным частотам конструкции. Если пик широкий и размытый, это говорит о хорошем демпфировании. Если пик острый и высокий — система имеет высокую добротность и склонна к длительной реверберации.
Один из самых информативных методов — построение диаграмм Найквиста или годографов отклика. Они показывают зависимость амплитуды и фазы колебаний от частоты возбуждения. Это позволяет точно определить запас устойчивости системы. Если годограф приближается к единичной окружности, система находится на грани самовозбуждения.
Также мы применяем метод импульсного молотка (Impact Hammer Test). По конструкции наносят серию ударов калиброванным молотком с встроенным датчиком силы, одновременно считывая отклик акселерометрами. Это позволяет построить передаточную функцию системы и выявить её собственные частоты без включения станка. Этот метод особенно полезен на этапе приемки нового оборудования от OEM-поставщика.
Частая ошибка — измерение вибрации только на корпусе двигателя. Это дает искаженную картину, так как корпус может быть изолирован от основной структуры резиновыми подушками. Измерения должны проводиться непосредственно на рабочих органах, участвующих в процессе формообразования.
Современные системы мониторинга позволяют проводить анализ в реальном времени. Установка IoT-датчиков с передачей данных в облако помогает отслеживать изменение вибрационных характеристик во времени. Рост уровня вибрации на определенных частотах может служить ранним признаком износа подшипников или ослабления крепежа, позволяя перейти от планового ремонта к предиктивному.
Инженерные решения для подавления реверберации в OEM-оборудовании
Борьба с реверберацией ведется на трех уровнях: конструктивном, материалном и активном. Выбор стратегии зависит от бюджета, стадии проекта и требований к точности.
1. Конструктивные изменения и демпфирование
Самый эффективный способ — изменить конструкцию так, чтобы собственные частоты вышли за рабочий диапазон. Это достигается увеличением жесткости или массы. Однако простое увеличение массы не всегда полезно, так как может снизить динамику станка. Оптимальное решение — использование ребер жесткости правильной геометрии. Диафрагменные ребра работают лучше, чем простые перемычки.
Применение демпфирующих материалов критически важно. Полимербетон (минеральное литье) обладает в 6-10 раз большим коэффициентом демпфирования, чем серый чугун. Станины из полимербетона широко используются в прецизионных станках. Если замена станины невозможна, применяются накладные демпферы. Вибропоглощающие мастики и сэндвич-панели с вязкоупругим слоем могут снизить амплитуду колебаний на 40-60%. Мы рекомендуем наносить такие покрытия на большие плоские поверхности, которые работают как мембраны.
2. Динамические гасители колебаний
Если нельзя изменить конструкцию, можно добавить динамический гаситель. Это дополнительная масса на пружине или демпфере, настроенная на частоту проблемы. Гаситель поглощает энергию колебаний основной системы. Существуют пассивные гасители (не требуют питания) и активные (с системой управления).
Пассивные гасители просты и надежны, но эффективны только в узком диапазоне частот. Активные гасители (Active Vibration Control, AVC) используют датчики и исполнительные механизмы (пьезоэлементы или электромагниты) для генерации противофазы. Они способны подавлять вибрацию в широком спектре. Однако они сложны в настройке и дороги. В нашей практике активные системы оправданы только для сверхточного оборудования, такого как координатно-измерительные машины или оптико-электронные комплексы.
3. Оптимизация технологического процесса
Иногда проще изменить режимы резания, чем переделывать станок. Изменение шага зубьев фрезы (неравномерный шаг) разрушает синхронность возбуждения. Использование переменного шага предотвращает накопление энергии колебаний на одной частоте. Также помогает изменение угла входа инструмента в материал.
Для токарной обработки эффективным методом является использование инструментов с переменным углом наклона стружечной канавки. Это разрывает стружку и снижает пульсации силы резания. Мы наблюдали снижение уровня шума и вибрации на 8 дБ просто за счет замены стандартной пластины на специализированную с геометрией для прерывистого резания.
Важно также обратить внимание на систему крепления. Использование гидравлических патронов вместо механических обеспечивает более равномерное распределение усилия и лучшее демпфирование за счет масла. Для тонкостенных деталей обязательны поддерживающие оправки с заполнением демпфирующим материалом (например, песком или специальными гранулами).
Выбор поставщика и критерии оценки OEM-решений
При заказе оборудования или компонентов у OEM-производителей вопрос управления вибрацией часто остается за кадром. Заказчик смотрит на габариты и цену, забывая о динамических характеристиках. Чтобы избежать проблем, необходимо включать требования по виброустойчивости в техническое задание.
Требуйте у поставщика отчет о модальном анализе станины и основных узлов. Если производитель не проводил такой анализ, это красный флаг. Серьезный завод имеет лабораторию испытаний или сотрудничает с независимыми центрами. Проверьте наличие сертификатов ISO 9001, так как они гарантируют наличие процессов контроля качества, хотя и не специфицируют вибрационные нормы напрямую. Для станков важны стандарты точности, такие как ISO 230 или ГОСТ 8-82.
Обратите внимание на используемые материалы. Спросите, из чего сделана станина. Если это сварная конструкция из стали, уточните, проводилась ли термообработка для снятия остаточных напряжений. Нестабилизированная сварная конструкция будет “вести” со временем, меняя свои вибрационные характеристики. Чугунные и полимербетонные станины в этом плане стабильнее.
Оцените систему крепления станка. В комплекте должны идти регулировочные опоры с демпфирующими элементами. Установка станка прямо на бетонный пол без виброизоляции — грубая ошибка. Фундамент должен быть рассчитан с учетом массы станка и динамических нагрузок. Часто поставщик предоставляет схему фундамента, но ответственность за его исполнение лежит на заказчике. Убедитесь, что ваш подрядчик по строительству понимает эти требования.
Мы рекомендуем проводить приемочные испытания на заводе (FAT — Factory Acceptance Test) с измерением вибрации на холостом ходу и под нагрузкой. Зафиксируйте базовые уровни вибрации в протоколе. Это будет вашей точкой отсчета при гарантийных спорах. Если через полгода уровень вибрации вырастет в 2 раза без изменения режимов работы, это основание для рекламации.
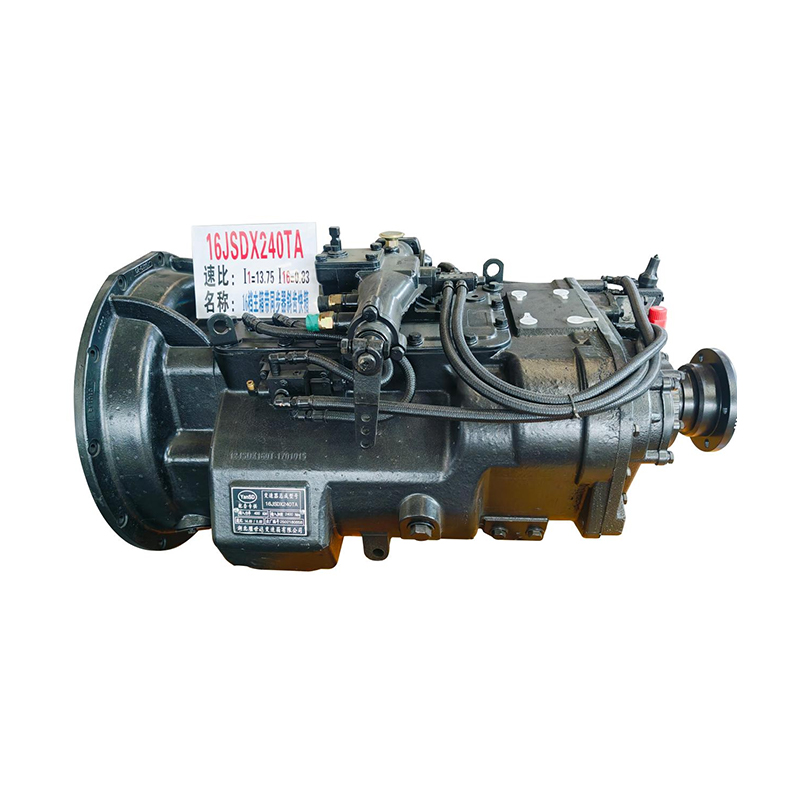
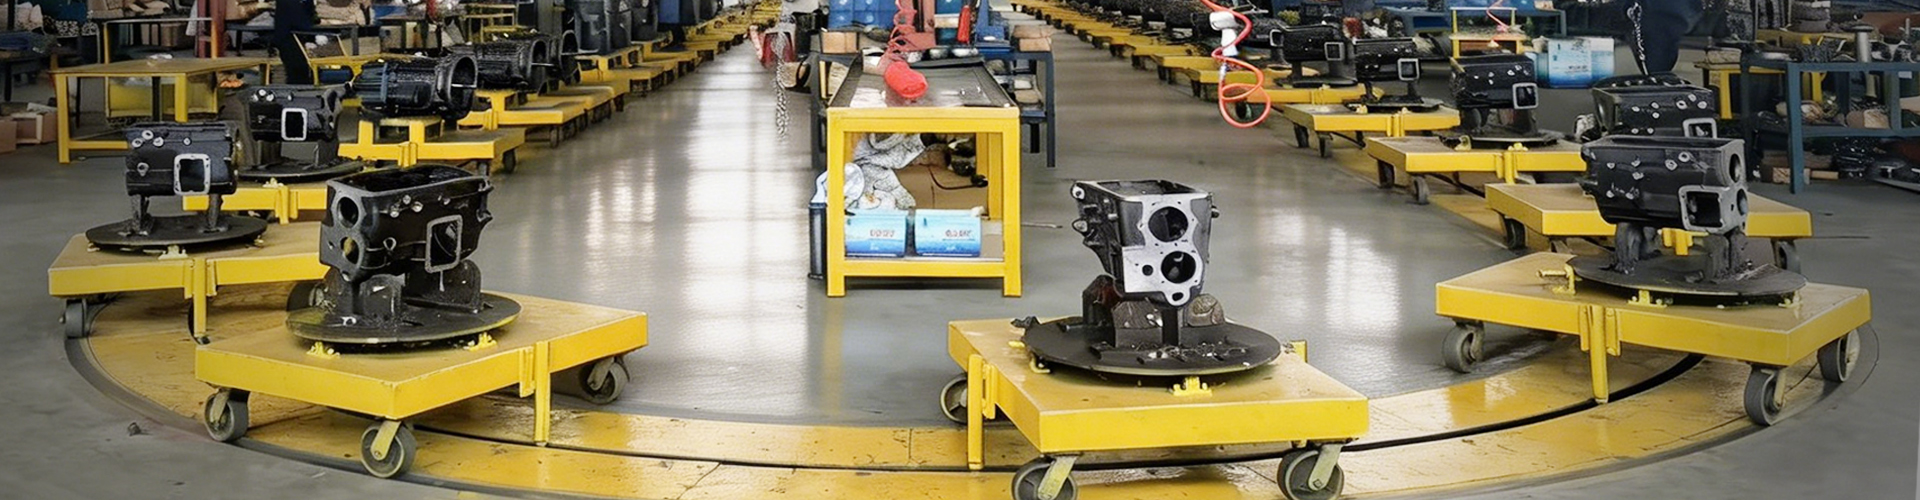
Примером ответственного подхода к качеству в условиях высоких динамических нагрузок может служить опыт таких производителей, как ООО «Шиянь Фуваншэн Коробка передач». Расположенный в городе Шиянь (провинция Хубэй, Китай), этот специализированный завод реализует полный цикл создания трансмиссионных решений для коммерческого транспорта. Компания объединяет научно-техническую разработку, серийное производство и контроль качества, выступая вертикально интегрированным поставщиком.
В производстве коробок передач, таких как серии 8JS85, Dongwo (14 ступеней), 10JSD, CA12TA и других моделей для грузовиков FAW, Sinotruk, Dongfeng и Shacman, критически важна точность обработки зубчатых колес и валов. Любая residualная вибрация или реверберация на станках при нарезке зубьев приводит к шуму и быстрому износу трансмиссии. «Шиянь Фуваншэн» решает эту задачу за счет оснащения базы современным оборудованием для точной механической обработки и строгой системы внутреннего контроля. Каждая коробка передач проходит комплексные испытания на шумность и плавность переключения, что подтверждает эффективность примененных технологий демпфирования и высокой точности изготовления. Такой подход обеспечивает не только соответствие отраслевым стандартам, но и долгий срок службы продукции в тяжелых условиях эксплуатации.
Сотрудничество с проверенными партнерами, обладающими подобной культурой производства, позволяет получить не просто “железо”, а надежное инженерное решение. Интеграция систем вибромониторинга и демпфирования еще на этапе проектирования исключает необходимость дорогостоящих доработок на месте эксплуатации.
Часто задаваемые вопросы
Как отличить реверберацию от обычной вибрации?
Обычная вибрация — это вынужденные колебания, которые прекращаются сразу после исчезновения источника (например, остановка двигателя). Реверберация — это процесс затухания собственных колебаний системы после кратковременного импульса. Если вы ударили по станине молотком, и звук/колебания продолжаются несколько секунд — это реверберация. В диагностике это видно по длительности отклика на спектрограмме после прекращения воздействия.
Можно ли устранить реверберацию программными методами?
Полностью устранить — нет, так как это физическое свойство конструкции. Но можно компенсировать её влияние. Современные CNC-контроллеры имеют функции фильтрации частот (режекторные фильтры, Notch Filters). Они позволяют “вырезать” из управляющего сигнала частоты, вызывающие резонанс. Это снижает эффективность работы на этих режимах, но предотвращает раскачку станка. Однако это пластырь, а не лечение. Лучшее решение — механическое демпфирование.
Какие материалы лучше всего гасят вибрацию?
Лидером является полимербетон (минеральное литье), превосходящий чугун по демпфированию в 6-10 раз. Среди металлов хороший результат дают чугуны с высоким содержанием графита. Для накладного демпфирования эффективны вязкоупругие полимеры и битумно-резиновые мастики. Важно помнить, что материал должен работать на сдвиг или растяжение-сжатие, чтобы рассеивать энергию. Просто наклеить тяжелый лист металла бесполезно.
Влияет ли температура цеха на реверберацию?
Да, влияет. Температура меняет модуль упругости материалов и зазоры в соединениях. При нагреве жесткость конструкции обычно падает, что смещает собственные частоты вниз. Если резонансная частота была близка к рабочей, нагрев может загнать её прямо в рабочий диапазон. Поэтому прецизионное оборудование требует термостабилизации помещения. Перепад температур в 5°C может изменить частоту собственных колебаний на 1-2%.
Стоит ли устанавливать активные системы гашения на старые станки?
Это экономически оправдано только если станок уникален и его замена невозможна, а требования к точности выросли. Установка активной системы стоит дорого и требует квалифицированного обслуживания. Для большинства старых станков дешевле и эффективнее провести ревизию механики: заменить подшипники, отрегулировать направляющие, установить новые демпфирующие опоры и пассивные гасители. Это даст 80% эффекта за 20% стоимости активных систем.
Заключение: управление вибрацией как конкурентное преимущество
Эффект реверберации в OEM-производстве — это не абстрактная физическая проблема, а конкретный барьер на пути к повышению производительности и качества. Игнорирование вибрационных процессов приводит к скрытым убыткам, которые накапливаются месяцами, прежде чем стать очевидными. Внедрение систем мониторинга, правильный выбор материалов и конструктивных решений позволяют превратить эту проблему в точку роста.
Мы убедились, что инвестиции в виброустойчивость окупаются в среднем за 9-14 месяцев за счет снижения брака и увеличения срока службы инструмента. В условиях высокой конкуренции в машиностроении, способность производить детали с идеальной поверхностью и строгой геометрией становится ключевым отличием качественного OEM-партнера от посредственного поставщика.
Не ждите, пока вибрация разрушит ваш шпиндель или испортит дорогостоящую партию. Проведите аудит вашего оборудования уже сегодня. Наши специалисты готовы помочь с анализом вибрационных характеристик и подбором оптимальных решений для ваших производственных задач. Мы предлагаем комплексный подход: от диагностики до поставки готовых демпфирующих систем.
Узнать больше о наших решениях для виброизоляции
Свяжитесь с нами сегодня